 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggris)


 En
Apa itu a Mesin Gerinda Silinder CNC
Mesin gerinda silindris CNC adalah alat pemotong logam yang menghilangkan lapisan tipis material dari permukaan luar atau dalam benda kerja berbentuk bulat dengan menggunakan roda abrasif yang berputar, sedangkan bagian itu sendiri diputar di antara pusat atau di dalam chuck. Huruf CNC berarti kontrol numerik komputer, yang berarti kepala roda, meja kerja, dan sumbu pengumpan semuanya bergerak berdasarkan instruksi program, bukan roda tangan manual. Hasilnya adalah poros, roller, pin, atau spindel dengan toleransi diameter yang dapat mencapai tingkat mikron satu digit dan permukaan akhir yang jauh lebih halus daripada yang dapat dihasilkan oleh pembubutan atau penggilingan sendiri.
Secara praktis, mesin ini merupakan stasiun finishing yang dilakukan setelah pembubutan atau pengerasan. Sebuah poros pertama-tama dikerjakan secara kasar pada mesin bubut, kemudian diberi perlakuan panas untuk meningkatkan kekerasannya, dan akhirnya dikirim ke pabrik Mesin penggiling silinder CNC untuk mengembalikan diameter dan kebulatan ke angka ketat yang dibutuhkan oleh gambar. Jurnal poros engkol otomotif, batang silinder hidrolik, spindel peralatan mesin, dan dudukan bantalan hampir selalu melakukan pekerjaan penggilingan karena pembubutan saja tidak dapat mempertahankan kebulatan atau penyelesaian permukaan yang dibutuhkan bagian-bagian ini setelah mengeras.
Bagaimana Proses Penggilingan Bekerja Di Dalam Mesin
Empat gerakan berjalan pada waktu yang sama setelah siklus dimulai, dan memahaminya menjelaskan mengapa mesin dapat mempertahankan toleransi yang begitu baik.
1
Rotasi roda - spindel roda gerinda berputar dengan kecepatan keliling tetap, biasanya antara 35 dan 45 meter per detik pada mesin yang dibahas nanti dalam artikel ini, sehingga butiran abrasif dipotong dengan kecepatan konstan berapa pun diameter benda kerja.
2
Rotasi benda kerja - bagian tersebut berputar perlahan di antara pusat-pusat atau di dalam headstock chuck, biasanya beberapa puluh hingga beberapa ratus putaran per menit, sehingga setiap titik di permukaan melewati roda berulang kali.
3
Lintasan meja - meja kerja menggeser bagian maju dan mundur di sepanjang permukaan roda untuk poros panjang, atau tetap terpasang untuk menggerinda bahu pendek atau alur dalam satu kali lintasan.
4
Kontrol pengumpanan - sekrup bola yang digerakkan servo mendorong kepala roda ke arah bagian dengan langkah sekecil 0,001 mm, yang memungkinkan mesin CNC menahan diameter yang tidak dapat diulang dengan andal oleh penggiling manual.
Sebuah lintasan akhir biasanya mengikuti lintasan kasar pada tingkat pemakanan yang lebih berat, kemudian tahap percikan di mana roda melakukan beberapa lintasan tanpa pemakanan tambahan agar mesin kembali tenang dan membuang sisa stok. Urutan ini ditulis sekali ke dalam program CNC dan diulangi pada setiap bagian, itulah sebabnya kumpulan penggilingan poros yang identik tetap jauh lebih konsisten dibandingkan bagian yang dikerjakan dengan tangan.
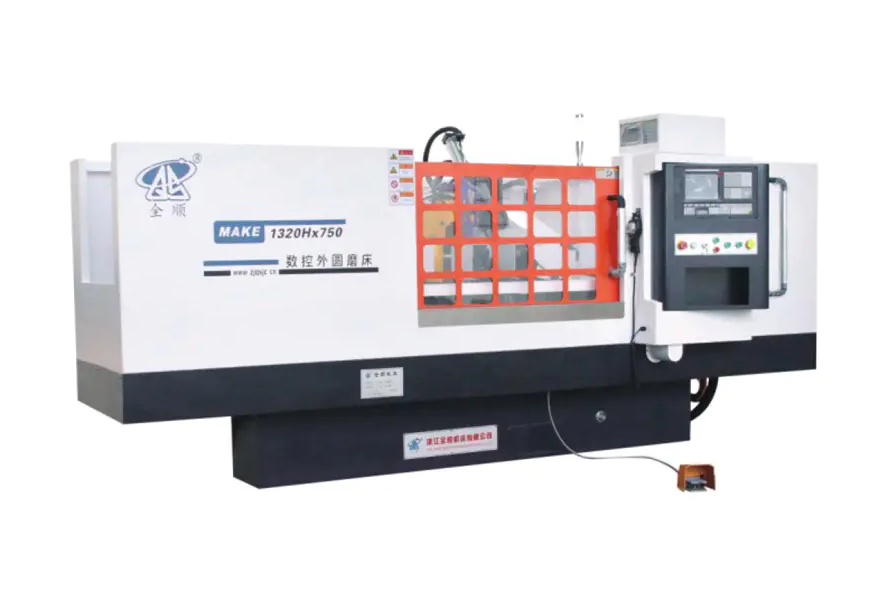
Komponen Struktural Utama dan Mengapa Penting
Lima subsistem menentukan seberapa akurat dan tahan lama mesin gerinda selama bertahun-tahun produksi. Pembeli yang membandingkan mesin harus melihat masing-masing mesin secara terpisah daripada menilai mesin hanya dari label harganya.
Pengecoran Tempat Tidur dan Basis
Alas merupakan struktur besi cor satu bagian yang sudah tua dan bebas tegangan sebelum pemesinan akhir, sehingga tidak melengkung karena menyerap gaya pemotongan dan perubahan suhu bengkel selama bertahun-tahun digunakan. Pengecoran yang lebih berat dan bergaris baik meredam getaran dengan lebih baik, dan getaran adalah musuh terbesar dari permukaan akhir yang halus.
Spindel Kepala Roda
Spindel membawa roda gerinda dan dapat menggunakan bantalan gelinding atau bantalan film oli hidrodinamik dan hidrostatik. Spindel film oli bekerja lebih dingin pada pemotongan berat yang berkelanjutan dan mempertahankan akurasi rotasi lebih lama, itulah sebabnya model dengan presisi lebih tinggi pada tabel perbandingan di bawah mengutip peningkatan kecepatan roda sebesar 45 meter per detik pada opsi spindel tekanan dinamis dan statis.
Panduan Linier dan Sekrup Bola
Pemandu linier presisi yang dipasangkan dengan sekrup bola yang telah dimuat sebelumnya, yang digerakkan oleh motor servo nilai absolut, menghilangkan serangan balik yang mengganggu desain cara geser lama, memberikan langkah pengumpanan minimum yang dapat diprogram sekitar 0,001 mm pada mesin yang dirujuk dalam artikel ini.
Headstock dan Tailstock
Ketinggian pusat secara langsung membatasi diameter terbesar yang dapat diputar oleh poros tanpa mengenai alasnya, itulah sebabnya produsen mengutip tinggi pusat sebagai angka spesifikasi inti dan bukan sekedar renungan. Pena bulu tailstock memberikan tekanan tengah yang stabil sehingga poros ramping yang panjang tidak bergetar atau bengkok karena gaya gerinda.
Kontrol CNC dan Perangkat Lunak Percakapan
Antarmuka penggilingan percakapan memungkinkan operator memasukkan target diameter, panjang, dan jumlah penghilangan stok pada layar kosong daripada menulis kode G dengan tangan, sehingga mempersingkat waktu penyiapan untuk toko yang menjalankan banyak batch kecil yang berbeda daripada satu suku cadang berulang selama berbulan-bulan pada satu waktu.
Perbandingan Spesifikasi Seri MK dan MAK
Tabel di bawah ini menampilkan tujuh konfigurasi umum dari lini produk seri MK dan MAK yang berfungsi sehingga angka-angkanya dapat dibandingkan secara berdampingan daripada membaca satu lembar data dalam satu waktu. Semua angka adalah parameter teknis yang dinyatakan pabrikan untuk setiap model.
| Model | Diameter yang akan digiling | Panjang Maksimum untuk Dibumikan | Tinggi Tengah | Ukuran Roda O.D. x L x ID. | Jumlah Tenaga Motorik |
|---|---|---|---|---|---|
| MK1350B | Maks 500mm | 1500/2000/3000/4000mm | 270mm | Phi750x75xPhi305mm | 20,63kW |
| MK1332B | Phi8 hingga Phi320mm | 500/1000/1500/2000/3000mm | 180mm | Phi600x75xPhi305mm | 21.475 hingga 33.075kW |
| MKE1332B | Phi8 hingga Phi320mm | 500/1000/1500/2000/3000mm | 180mm | Phi600x75xPhi305mm | 21.475 hingga 33.075kW |
| MAK1320H | Phi8 hingga Phi200mm | 500/750mm | 135mm | Phi500x50xPhi203mm | 10,825kW |
| MAKE1320H | Phi8 hingga Phi200mm | 500/750mm | 135mm | Phi500x50xPhi203mm | 10,825kW |
| MK1320H | Phi8 hingga Phi200mm | 500/800mm | 135mm | Phi400x50xPhi203mm | 10,825kW |
| MKE1320H | Phi8 hingga Phi200mm | 500/800mm | 135mm | Phi400x50xPhi203mm | 10,825kW |
Kecepatan periferal roda berada pada 38 meter per detik di seluruh rentang , meningkat hingga 45 meter per detik ketika spindel tekanan dinamis dan statis dipasang, dan berat benda kerja maksimum berkisar dari 50kg pada seri H kompak hingga 1000kg pada MK1350B. Membaca tabel ini di samping gambar bagian di depan Anda adalah cara tercepat untuk memilih model, karena kisaran diameter dan panjang antara pusat mengesampingkan sebagian besar pilihan sebelum jenis daya atau spindel menjadi keputusan.
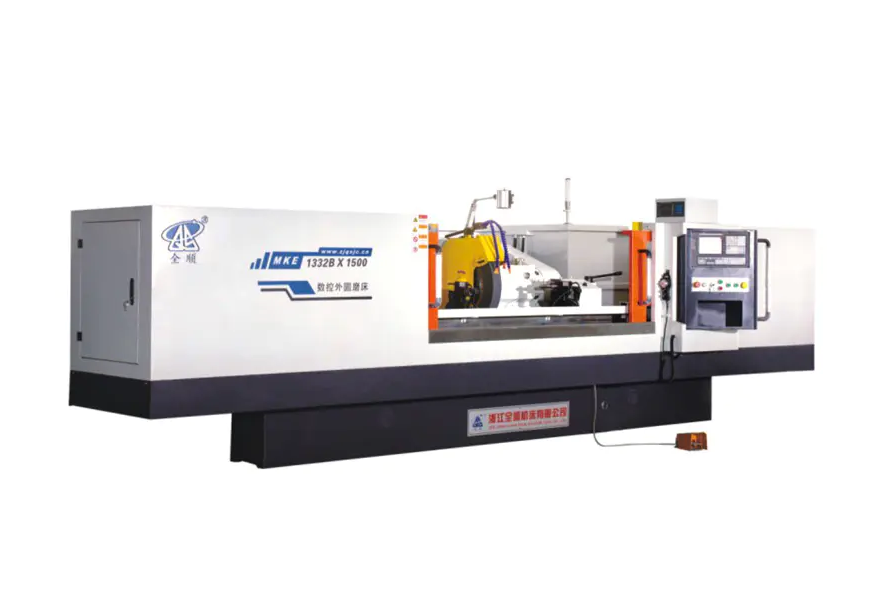
Mencocokkan Model dengan Ukuran Benda Kerja dan Volume Batch Anda
Tiga pertanyaan mempersempit tujuh garis model menjadi satu atau dua pilihan realistis sebelum penawaran diminta.
- Berapa diameter terbesar dan panjang terpanjang dalam keluarga bagian. Sebuah toko yang menggiling pin kecil dan poros pendek dengan diameter di bawah 200mm dan panjang 800mm cocok dengan nyaman pada MK1320H, MKE1320H, MAK1320H, atau MAKE1320H, sedangkan poros dengan diameter hingga 320mm dan panjang 3000mm memerlukan MK1332B atau MKE1332B, dan apa pun yang mendekati diameter 500mm dan panjang 4000mm memerlukan MK1350B.
- Seberapa berat bagian terberatnya. Tinggi tengah dan kapasitas beban bantalan sama-sama melacak berat benda kerja, sehingga blanko poros engkol seberat 900kg tidak ada gunanya dimuat ke mesin dengan bobot 150kg, bahkan jika diameternya secara teknis sesuai.
- Apakah penghilangan stok ringan dan berulang-ulang, atau berat dan tidak konsisten. Blanko yang ditempa atau dicor dengan stok yang tidak rata mendapat keuntungan dari tenaga motor ekstra dan diameter roda yang lebih besar dari MK1332B dan MK1350B, sedangkan stok batangan yang telah diputar sebelumnya dengan tunjangan penggilingan yang kecil dan merata berjalan secara efisien pada mesin seri H dengan daya yang lebih rendah.
Aturan sederhana yang digunakan oleh banyak perencana bengkel adalah mengukur mesin sesuai dengan ukuran bagian terbesar yang diharapkan dalam tiga hingga lima tahun ke depan, bukan hanya bagian yang ada di depannya saat ini, karena mesin gerinda adalah aset masa pakai yang panjang dan peningkatan ketinggian pusat atau panjang alas di kemudian hari jarang dilakukan secara praktis.
Industri dan Suku Cadang Yang Mengandalkan Peralatan Ini
Penggilingan silinder muncul di mana pun bagian bulat harus dipadukan dengan bagian bulat lainnya dengan toleransi yang ketat, sehingga daftar aplikasinya mencakup jauh melampaui satu industri.
| Industri | Bagian Tanah yang Khas | Target Toleransi Khas |
|---|---|---|
| Suku cadang otomotif dan mesin | Jurnal poros engkol dan poros bubungan, poros girboks, pin piston | 0,005 mm hingga 0,01 mm |
| Komponen hidrolik dan pneumatik | Batang silinder, pendorong, gulungan katup | 0,005 mm hingga 0,02 mm |
| Manufaktur bantalan | Balapan bantalan dalam dan luar, pin rol | 0,002 mm hingga 0,008 mm |
| Pembuatan peralatan mesin | Spindel, sekrup timah presisi, poros pemandu | 0,003 mm hingga 0,01 mm |
| Mesin tekstil dan percetakan | Rol, poros penggerak, silinder cetak | 0,01 mm hingga 0,02 mm |
Pekerjaan gulungan panjang dan silinder, seperti rol pencetakan atau poros penggerak tekstil, adalah kategori yang mendorong toko-toko menuju opsi alas yang lebih panjang dalam kisaran MK1332B dan MK1350B, karena panjang alas antara bagian tengah, bukan diameter, biasanya merupakan spesifikasi yang membatasi untuk bagian-bagian ini.
Pemilihan Roda Gerinda dan Parameter Pemotongan
Pemilihan roda mempengaruhi penyelesaian permukaan dan waktu siklus seperti halnya mesin itu sendiri, jadi memasangkan bahan abrasif yang tepat dengan laju pemakanan yang tepat sama pentingnya dengan memilih model yang tepat.
Jenis Abrasif berdasarkan Bahan
- Roda aluminium oksida cocok untuk poros baja karbon dan baja paduan, yang mencakup sebagian besar pekerjaan penggilingan otomotif dan teknik umum.
- Roda kubik boron nitrida cocok dengan baja yang diperkeras di atas 55 HRC dan mempertahankan bentuknya jauh lebih lama dibandingkan bahan abrasif konvensional pada proses produksi berulang.
- Roda silikon karbida cocok untuk besi tuang, perunggu, dan bahan non-besi atau rapuh lainnya di mana aluminium oksida akan cepat glasir.
Parameter Pemotongan Khas
Jalur penggilingan kasar biasanya menghilangkan 0,02 mm hingga 0,05 mm stok radial per lintasan pada kecepatan meja yang disesuaikan dengan lebar roda, diikuti dengan lintasan akhir pada 0,005 mm hingga 0,01 mm per lintasan, dan tahap percikan dua hingga empat lintasan tanpa pemakanan tambahan. Aliran cairan pendingin, biasanya cairan penggilingan yang larut dalam air, perlu mencapai roda dan zona kontak bagian secara terus-menerus, karena penumpukan panas di area kontak kecil inilah yang menyebabkan luka bakar pada penggilingan dan tegangan sisa pada bagian akhir.
Perawatan Harian dan Pemeliharaan Preventif
Kebiasaan sehari-hari yang konsisten membuat mesin gerinda tetap mempertahankan tingkat akurasinya selama bertahun-tahun dan tidak keluar dari toleransi dalam beberapa bulan.
| selang waktu | Tugas |
|---|---|
| Setiap shift | Periksa ketinggian dan aliran cairan pendingin, bersihkan jalur pemandu, periksa roda apakah ada serpihan atau kaca |
| Mingguan | Pasang roda gerinda, bersihkan filter cairan pendingin atau pemisah magnetik, periksa level oli pelumas |
| Bulanan | Periksa suhu pengoperasian spindel, periksa sekrup bola dan pemandu linier untuk pemutaran, verifikasi kesejajaran tengah |
| Triwulanan | Pembersihan tangki cairan pendingin secara penuh, periksa tekanan tailstock quill, jalankan pemeriksaan akurasi geometrik dengan bilah uji |
Kondisi cairan pendingin patut mendapat perhatian khusus, karena cairan pendingin yang kotor atau habis adalah penyebab paling umum dari buruknya permukaan akhir dan keausan dini roda, namun juga merupakan satu-satunya item termurah yang dapat diperbaiki dalam daftar ini.
Cacat Penggilingan Umum dan Perbaikan Praktis
| Gejala | Kemungkinan Penyebabnya | Perbaikan yang Disarankan |
|---|---|---|
| Perubahan warna biru atau coklat pada permukaan | Grinding terbakar karena panas berlebih | Kurangi laju pemasukan, tingkatkan aliran cairan pendingin, ganti roda |
| Obrolan bergelombang menandai sepanjang itu | Ketidakseimbangan spindel atau penyangga tailstock yang longgar | Seimbangkan kembali roda, periksa tekanan tengah, periksa keausan bantalan |
| Diameter meruncing sepanjang bagian panjang | Bagian tengahnya tidak sejajar atau bulu ekornya sudah aus | Periksa kembali kesejajaran tengah dengan indikator uji, servis tailstock |
| Permukaan akhir tampak kasar atau kusam | Muka roda berlapis kaca atau bermuatan | Ganti roda lebih sering, pastikan tingkat abrasifnya cocok dengan bahannya |
Mengevaluasi Biaya, Output, dan Payback Period
Harga pembelian hanyalah salah satu bagian dari gambaran biaya kepemilikan. Evaluasi yang realistis mempertimbangkan setidaknya empat faktor secara bersamaan.
- Waktu siklus per bagian , yang bergantung pada kecepatan roda, ukuran langkah pemakanan, dan seberapa banyak proses yang dilakukan secara otomatis versus dimuat secara manual.
- Konsumsi daya , dimana total daya motor pada tabel spesifikasi memberikan titik awal untuk memperkirakan biaya listrik per shift.
- Bahan habis pakai roda dan cairan pendingin , berapa skala diameter roda dan seberapa kasar lintasan yang agresif menghilangkan stok.
- Tingkat memo dan pengerjaan ulang , yang mana sistem pengumpanan CNC berulang cenderung lebih rendah dibandingkan dengan penggilingan manual, sehingga secara langsung meningkatkan hasil efektif.
Toko-toko yang menjalankan campuran suku cadang yang sempit pada volume tinggi biasanya memulihkan biaya mesin paling cepat melalui peningkatan waktu siklus, sementara toko-toko yang menjalankan banyak batch kecil yang berbeda memulihkan biaya terutama melalui pengurangan waktu penyetelan dari pemrograman percakapan dan lebih sedikit suku cadang yang dibuang selama penyetelan artikel pertama.
Pertanyaan yang Sering Diajukan
Toleransi apa yang dapat dicapai oleh mesin penggiling silinder CNC.
Sebagian besar penggiling silinder CNC industri memiliki toleransi diameter antara 0,005 mm dan 0,02 mm dalam produksi normal, dan mesin yang dilengkapi dengan spindel tekanan dinamis dan statis yang dikombinasikan dengan pengukuran dalam proses dapat mencapai keterulangan mikron satu digit pada pekerjaan bantalan atau spindel yang kritis.
Apa perbedaan penamaan model MK dan MAK.
Dalam rangkaian produk ini, awalan MK menunjukkan konfigurasi penggilingan silinder CNC standar, sedangkan awalan MAK menunjukkan konfigurasi kompak yang dibuat untuk poros berdiameter lebih pendek dan lebih kecil, dan tambahan E dalam kode model seperti MKE atau MAKE biasanya menunjukkan peningkatan kontrol atau opsi penggerak pada mesin dasar yang sama.
Seberapa sering roda gerinda harus dipasang.
Frekuensi dressing bergantung pada kekerasan material dan laju penghilangan stok, namun titik awal praktis untuk sebagian besar pekerjaan baja adalah melakukan dressing sebelum setiap penyelesaian akhir pada diameter kritis dan minimal satu kali per shift untuk proses produksi umum, melakukan penyesuaian lebih cepat jika permukaan akhir atau suara siklus berubah secara nyata.
Bisakah satu mesin menggiling poros pendek dan panjang.
Ya, asalkan panjang antar pusat termasuk dalam peringkat bak mesin, itulah sebabnya model seperti MK1332B ditawarkan dalam lima panjang bak berbeda dari 500 mm hingga 3000 mm pada mesin dasar yang sama, sehingga toko dapat mencocokkan panjang bak dengan kisaran komponen umumnya tanpa membayar biaya perjalanan yang tidak terpakai.
Batasan berat benda kerja yang berlaku untuk model yang lebih kecil.
Seri kompak 1320H yang tercakup dalam tabel perbandingan memiliki bobot benda kerja maksimum sebesar 50kg, sedangkan MK1332B dan MKE1332B kelas menengah memiliki bobot hingga 150kg, dan MK1350B yang lebih besar memiliki bobot hingga 1000kg, sehingga mencocokkan bobot komponen dengan model yang tepat akan melindungi akurasi pusat dan masa pakai bearing.
Apakah kecepatan periferal roda yang lebih tinggi selalu berarti waktu siklus yang lebih cepat.
Tidak secara langsung. Kecepatan periferal yang lebih tinggi seperti opsi 45 meter per detik yang tersedia dengan spindel tekanan dinamis dan statis terutama meningkatkan konsistensi permukaan akhir dan umur roda pada tingkat penghilangan stok tertentu, sementara waktu siklus aktual juga bergantung pada langkah pemakanan, kecepatan lintasan meja, dan berapa banyak stok yang dihilangkan oleh lintasan kasar.


