 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggris)


 En
Penggiling silinder CNC standar digunakan untuk poros bergaris, dan batch pertama menghasilkan kebulatan yang dapat diterima tetapi sisi gigi gagal diperiksa. Tidak ada yang salah dengan alas mesin atau sumbu umpan. Masalahnya adalah bagaimana roda gerinda bertemu dengan benda kerja. Penggilingan bentuk berarti membalut roda sesuai bentuk yang dibutuhkan bagian tersebut dan membiarkan roda berbentuk tersebut memotong profil secara langsung. Setiap kali geometri bagian harus berasal dari kontur roda dan bukan dari interpolasi sumbu, Anda berurusan dengan penggilingan bentuk, dan cara Anda menentukan mesin pun ikut berubah.
Apa Sebenarnya Arti Bentuk Penggilingan di Lantai Toko
Penggiling silinder konvensional memperlakukan roda sebagai silinder polos dan membentuk bentuk bagian dari rotasi benda kerja, pergerakan meja, dan pengumpanan kepala roda. Penggilingan bentuk membalikkan logika itu. Roda dihias menjadi kontur yang melengkapi fitur yang dihasilkan, apakah itu alur spline, bentuk ulir, radius atau profil bubungan, dan kemudian dimasukkan langsung ke dalam pekerjaan. Jika roda cukup lebar, satu langkah aksial dari satu lebar roda mereproduksi keseluruhan profil pada bagian tersebut.
Dua konsekuensi praktis menyusul. Pertama, waktu siklus menjadi kurang sensitif terhadap kompleksitas profil, karena bentuk dihasilkan dalam satu keterlibatan daripada diperkirakan oleh beberapa sumbu yang bergerak secara berurutan. Kedua, akurasi profil menjadi cerminan akurasi wheel dressing. Jika dressing roll aus sebesar 0,005 mm, benda kerja akan tetap mereproduksi 0,005 mm tersebut, tidak peduli seberapa bagus mesin lainnya. Penggilingan terjun , dimana roda mengumpan tegak lurus terhadap benda kerja dan bukan bergerak sepanjang benda kerja, merupakan metode pengumpanan yang paling alami untuk profil ini karena lebar roda telah disesuaikan dengan fiturnya.
Pertukaran Antara Penggilingan Bentuk dan Penggilingan Interpolasi
Penggerindaan interpolasi menggunakan roda silinder biasa, terkadang hanya dengan kontak satu titik, dan menjalankannya di sepanjang jalur yang diprogram untuk menghasilkan kontur. Ini fleksibel: ubah program dan Anda memiliki bentuk baru, tanpa gulungan balutan sesuai pesanan. Untuk jalur yang landai dan jarang terjadi pergantian, biasanya ini merupakan rute yang lebih murah.
Keseimbangan mengarah ke penggilingan bentuk ketika fiturnya sempit, dalam, dan volumenya berulang. Kerjakan poin-poin ini secara berurutan:
- Ukuran kumpulan. Jika profil yang sama diulang ribuan kali, biaya dressing roll akan diamortisasi dengan cepat. Pada pesanan lima puluh potong tidak.
- Lebar dan kedalaman profil. Slot sempit, jari-jari kecil, dan bentuk gigi mendukung bentuk roda. Kurva yang lebar dan dangkal jarang membenarkan hal tersebut.
- Kemampuan berpakaian. Jika gulungan itu sendiri sulit diproduksi dengan akurasi yang diperlukan, interpolasi adalah spesifikasi yang lebih aman.
- Frekuensi pergantian. Toko dengan campuran tinggi dan volume rendah biasanya lebih baik dilayani dengan interpolasi yang dipadukan dengan balutan CNC.
 Mesin Gerinda Silinder CNC Seri MK/MAK Mesin Penggiling Silinder CNC Presisi Tinggi kami dirancang untuk lingkungan manufaktur yang memerlukan akurasi dimensi ekstrem dan penyelesaian permukaan tanpa cela. ... Lihat Produk →
Yang Sebenarnya Menentukan Akurasi dan Hasil Penggilingan Bentuk
Wheel Dressing, Fondasi dari Seluruh Proses
Ada dua rute berpakaian dasar. Gulungan berlian yang dibentuk menekan kontur tetap ke dalam roda, atau alat berlian yang dipasang di CNC menyapu profil titik demi titik sementara sumbu putar mengindeks roda. Roll dressing cepat dan dapat diulang dari satu siklus dressing ke siklus berikutnya, sehingga sesuai dengan volume produksi. Dressing satu titik CNC lebih fleksibel dan dapat mengikuti program profil sewenang-wenang, namun siklusnya lebih lambat dan sangat bergantung pada keakuratan posisi sumbu putar.
Rute mana pun yang dipilih, interval ganti pakaian harus ditentukan berdasarkan jumlah pakaian, bukan berdasarkan pola shift. Kaca dan kusam menggeser profil dengan cepat, dan efeknya muncul pertama kali pada bagian bentuk yang paling sempit dan terdalam.
Pengiriman Cairan Pendingin dan Penghapusan Swarf
Busur kontak pada penggilingan bentuk jauh lebih lebar dibandingkan dengan penggilingan silinder biasa, dan sebagian besar panas yang dihasilkan berada di dalam lapisan sempit tersebut. Cairan pendingin kesulitan mencapai zona pemotongan karena bentuknya menciptakan celah terbatas antara roda dan benda kerja, terutama pada kedalaman pemotongan yang lebih tinggi. Nozel bertekanan tinggi yang diarahkan langsung ke busur kontak, dengan aliran yang memadai dan filtrasi yang bersih, adalah solusi sebenarnya. Pendinginan yang kurang menghasilkan luka bakar, pengerasan permukaan, dan penyimpangan bentuk, dan cacat tersebut adalah yang paling sulit dilacak di kemudian hari.
Penanganan swarf juga perlu mendapat perhatian yang sama. Penggilingan bentuk menghasilkan serpihan yang lebih panjang dan berkesinambungan, dan pasokan cairan pendingin yang tidak disaring dengan baik akan membawanya langsung kembali ke zona penggilingan.
Kekakuan Struktural, Stabilitas Termal dan Inspeksi
Penggerindaan bentuk memerlukan gaya normal yang lebih tinggi dibandingkan penggerindaan silinder konvensional, karena roda bersentuhan dengan lebar yang jauh lebih besar sekaligus. Tempat tidur, spindel kepala roda, dan tailstock semuanya harus menyerap beban tersebut tanpa membelok. Mesin dengan geometri statis yang sangat baik tetapi kekakuan dinamis yang tidak memadai akan menghasilkan profil yang bervariasi sepanjang bagian tersebut. Penyimpangan termal adalah bagian lain dari masalah yang sama: spindel yang mulai dingin dan menghangat melalui pergeseran tersebut menggerakkan profil sebanyak mikron seiring berjalannya waktu.
Jika toleransinya ketat, pengukuran dalam proses bernilai investasi. Ini menangkap profil yang aus saat batch masih berjalan, bukan setelah komponen diperiksa secara offline.
 Mesin Penggiling Silinder CNC Presisi Tinggi Mesin Penggiling Silinder CNC Presisi Tinggi kami dirancang untuk lingkungan industri yang memerlukan akurasi dimensi ekstrem, pengulangan sub-mikron, dan ... Lihat Produk →
Jenis Bagian Yang Sesuai Dengan Bentuk Penggilingan
Proses ini paling baik dilakukan pada komponen dengan penampang tetap, fitur sempit, dan permintaan berulang:
- Poros splined dan poros motor, yang alurnya dipotong dalam satu ikatan, bukan digiling gigi demi gigi.
- Ulir, sekrup timah, dan cacing, yang bentuk ulirnya dijamin oleh roda yang dipasang, bukan oleh jalur pahat.
- Bros dan alat pemotong panjang, yang kelurusan dan konsistensi profilnya harus dipertahankan sepanjang keseluruhannya.
- Fillet bubungan, jari-jari, dan poros engkol, kontur yang hanya dapat didekati dengan penggilingan silinder polos dengan interpolasi multi-sumbu.
- Gulungan, termasuk gulungan yang memerlukan profil mahkota, cekung atau CVC yang dihasilkan dengan balutan loop tertutup, titik demi titik.
Beberapa pembangun mengatasi pekerjaan ini dengan platform khusus, seperti penggilingan silinder profil CNC presisi tinggi sistem di mana sumbu ganti dan resolusi kontrol ditentukan berdasarkan toleransi profil bagian, bukan dikompensasi setelah kejadian tersebut.
Ketika suatu komponen memerlukan beberapa fitur permukaan tanah dalam satu pengaturan, misalnya diameter luar ditambah permukaan bahu, atau poros yang diperkeras dengan permukaan luar dan dalam, mesin yang menggabungkan operasi biasanya mengalahkan dua mesin dengan tujuan tunggal. Lebih sedikit penyiapan berarti lebih sedikit perubahan data, dan itu saja meningkatkan konsistensi profil.
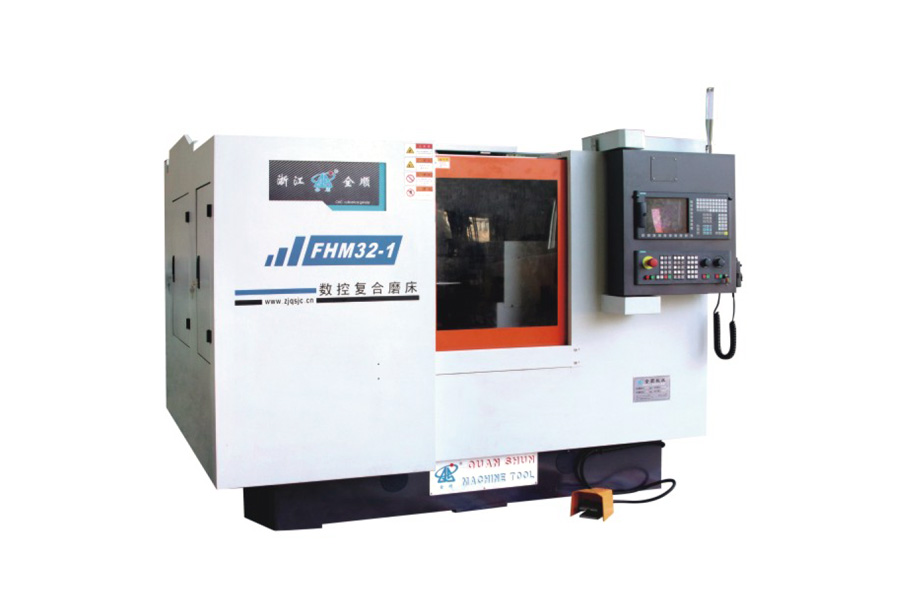 Mesin Penggiling Senyawa CNC Mesin Penggiling Kompon CNC adalah solusi multitugas terbaik yang dirancang untuk pemesinan satu pengaturan presisi tinggi pada benda kerja kompleks. Dilengkapi dengan... Lihat Produk →
Apa yang Harus Diverifikasi Sebelum Membeli Mesin Penggiling Bentuk
Merupakan hal yang umum untuk menemukan kemampuan penggilingan bentuk yang diklaim dalam lembar spesifikasi yang tidak pernah terwujud pada ujung tombak. Poin-poin di bawah ini adalah poin-poin yang menentukan kinerja sebenarnya.
| Persyaratan | Apa yang Harus Dikonfirmasi | Mengapa Itu Penting |
|---|---|---|
| Toleransi profil | Bagaimana angka tersebut ditentukan dan diukur, dan apakah angka tersebut dinyatakan panas atau dingin | Akurasi profil mengikuti keakuratan balutan, sehingga dasar pengukuran menentukan kelas mesin |
| Sistem berpakaian | Bentuk gulungan atau titik tunggal CNC, ditambah resolusi sumbu putar | Menetapkan trade-off antara fleksibilitas pergantian dan pengulangan profil |
| Pendingin dan filtrasi | Tekanan nosel, laju aliran, tingkat filtrasi, dan posisi nosel | Cakupan yang buruk menyebabkan luka bakar dan distorsi bentuk yang sempit sebelum batas lainnya tercapai |
| Kekakuan struktural | Kapasitas gaya normal pada lebar roda maksimum dan kedalaman pemotongan | Kekakuan yang tidak memadai menghasilkan lancip dan penyimpangan profil di sepanjang benda kerja |
| Metode inspeksi | Pengukuran dalam proses, pengukuran manual atau rutin CMM offline | Menentukan seberapa cepat keausan roda terdeteksi sebelum mencapai bagian tersebut |
| Waktu pergantian | Saatnya menukar gulungan pakaian dan menetapkan kembali datanya | Secara langsung membatasi output yang dapat dicapai dalam produksi campuran tinggi dan volume rendah |
Biaya Riil, Kapasitas dan Risiko Pembelian
Uang dalam bentuk penggilingan dihabiskan untuk operasional, bukan untuk akuisisi. Tiga angka menentukan apakah proses tersebut akan membuahkan hasil:
- Masa pakai alat gulungan rias atau berlian, dan berapa lama waktu yang dibutuhkan untuk penggantian.
- Kedalaman balutan per siklus, yang menentukan berapa banyak roda yang dikonsumsi selama proses produksi.
- Rasio waktu dressing terhadap waktu penggilingan, yang menentukan apakah siklus yang ditentukan dapat dicapai.
Kesalahan pembelian yang paling umum adalah membeli mesin dengan kemampuan akurasi ideal sambil menentukan paket pendingin dan filtrasi pada tingkat terendah yang dapat diterima. Mesin tersebut akan memotong profil yang benar selama uji penerimaan, kemudian melayang setelah produksi dimulai dan interval pembalutan diperpendek. Risiko kedua adalah meremehkan pergantian. Jika menukar gulungan pakaian dan penanggalan ulang membutuhkan setengah shift, toko yang mengganti profil dua kali seminggu akan kesulitan mendapatkan kembali investasinya, betapapun akuratnya mesin tersebut di atas kertas.
Penggilingan bentuk dapat dilakukan dalam kondisi tertentu: profil harus berasal dari roda, batch cukup besar untuk mengamortisasi perkakas, sistem pendingin dan filtrasi dapat mendukung busur kontak yang lebar, dan rutinitas pembalut dan inspeksi dapat mengimbangi produksi. Ketika keempatnya terpenuhi, proses tersebut mereproduksi kontur kompleks dalam siklus yang lebih pendek daripada yang dapat dilakukan oleh interpolasi multi-sumbu. Ketika salah satu dari mereka hilang, penggiling silinder konvensional dengan balutan CNC sering kali merupakan spesifikasi yang lebih jujur, dan mengatakannya lebih awal akan lebih murah daripada menemukannya dalam batch produksi pertama.


