 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggris)


 En
Jawaban Langsung
A mesin penggiling bekerja dengan memutar roda abrasif dengan kecepatan tinggi terhadap benda kerja untuk menghilangkan material melalui abrasi, membentuk permukaan hingga toleransi dimensi yang tepat. Butiran abrasif roda bertindak sebagai ribuan ujung tajam mikro, yang masing-masing memotong serpihan kecil material setiap kali melewatinya.
Mekanisme Inti
Fisika Dibalik Penghapusan Material
Pada dasarnya, mesin gerinda mengubah energi rotasi menjadi aksi pemotongan abrasif. Roda gerinda berputar dengan kecepatan permukaan biasanya antara 20 dan 45 m/s , menekan benda kerja dengan kekuatan terkendali. Setiap butiran abrasif – biasanya aluminium oksida, silikon karbida, atau kubik boron nitrida (CBN) – bertindak sebagai alat pemotong satu titik yang beroperasi pada skala mikroskopis.
Ketika butiran menyentuh benda kerja, ada tiga hal yang terjadi secara berurutan:
- Deformasi elastis — butiran menekan permukaan sebelum pemotongan dimulai
- Pembajakan plastik — material terdorong ke samping, membentuk tonjolan
- Pembentukan chip — butiran tersebut memotong chip mikro yang bebas dari bahan dasarnya
Proses ini berulang jutaan kali per menit di seluruh permukaan roda, menghasilkan karakteristik penggerindaan akhir yang halus dan terkenal. Nilai kekasaran permukaan Ra 0,1 hingga 1,6 mikrometer secara rutin dicapai — lebih halus dibandingkan operasi pembubutan atau penggilingan apa pun.
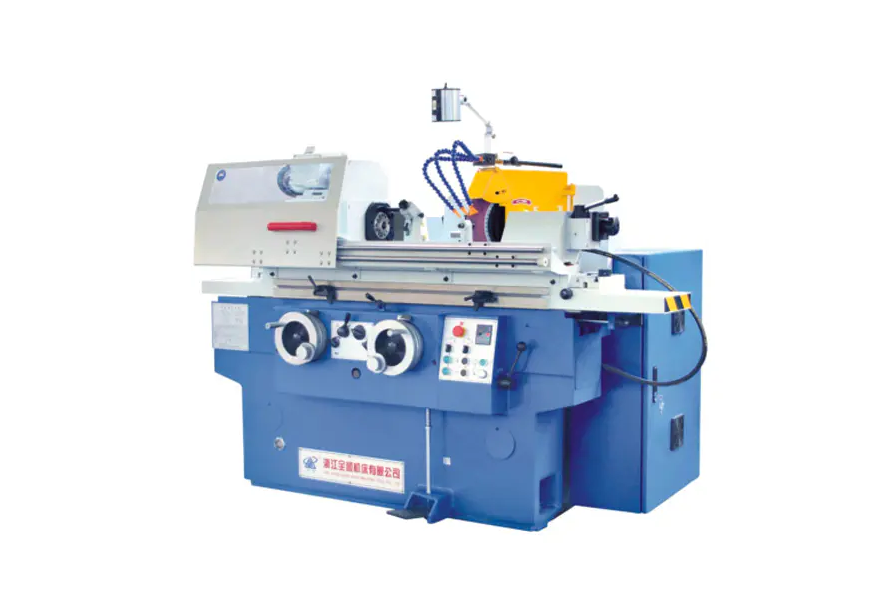
45 m/s
Kecepatan permukaan roda maks yang khas
Ra 0,1 mikron
Kekasaran permukaan yang dapat dicapai
0,001mm
Kisaran toleransi dimensi
Anatomi
Komponen Utama dan Fungsinya
Roda Gerinda
Alat pemotong. Terdiri dari butiran abrasif yang diikat menjadi satu (vitrifikasi, resinoid, atau ikatan karet). Tingkat roda (kekerasan) dan struktur (jarak butir) dipilih berdasarkan kebutuhan material dan hasil akhir.
Kepala Roda/Spindel
Rumah motor spindel dan bantalan yang memutar roda. Kekakuan spindel sangat penting — bahkan runout 0,001 mm pun dapat menyebabkan tanda-tanda obrolan pada permukaan akhir.
Meja kerja
Memegang dan melintasi benda kerja. Pada penggiling permukaan, meja melakukan gerakan bolak-balik (bolak-balik) atau berputar. Pada penggiling silinder, meja melintasi sumbu Z saat benda kerja berputar.
lemari rias
Alat berujung berlian yang secara berkala mempertajam roda gerinda dengan mematahkan butiran tumpul dan memulihkan geometri roda. Tanpa balutan, efisiensi penggilingan turun tajam dan kualitas permukaan menurun.
Sistem Pendingin
Mengalirkan cairan pemotongan (minyak yang larut dalam air atau cairan pendingin sintetis) dengan laju aliran 20 hingga 100 L/menit ke zona penggilingan. Cairan pendingin mengurangi panas (suhu di zona penggilingan dapat melebihi 1000 derajat Celcius secara lokal), membilas serpihan, dan melumasi potongan.
Mekanisme Pakan
Mengontrol seberapa dalam roda menempel pada benda kerja (pengumpanan / kedalaman pemotongan). Mekanisme pengumpanan presisi menghasilkan peningkatan 0,001 mm, memungkinkan penghilangan material mikro yang membedakan proses penggilingan dari proses pemotongan yang lebih kasar.
Jenis Mesin
Jenis Utama dan Prinsip Kerjanya
Geometri yang berbeda memerlukan konfigurasi mesin yang berbeda secara mendasar. Di bawah ini adalah empat jenis yang paling umum digunakan dalam produksi industri:
| Tipe Mesin | Gerak Benda Kerja | Gerak Roda | Toleransi Khas | Aplikasi Umum |
| Penggiling Permukaan | Meja bolak-balik atau putar | Berputar, downfeed per pass | /- 0,005mm | Pelat datar, cetakan, perkakas |
| Penggiling Silinder | Berputar antar pusat | Berputar, melintasi secara aksial | /- 0,002mm | Poros, pin, gulungan |
| Penggiling Tanpa Pusat | Diumpankan melalui roda pengatur | Roda pengatur roda gerinda | /- 0,001 mm | Batangan, tabung, bagian bervolume tinggi |
| Penggiling Internal | Berputar (atau ditahan diam) | Roda kecil berputar di dalam lubang | /- 0,003mm | Balapan bantalan, silinder hidrolik |
Menyelam Lebih Dalam
Bagaimana Penggilingan Tanpa Pusat Mencapai Hasil Luar Biasa
Penggilingan tanpa pusat adalah bentuk penggilingan silinder yang paling produktif karena tidak memerlukan pemasangan bagian seluruhnya. Benda kerja bertumpu pada bilah di antara dua roda:
- Roda gerinda (besar, kecepatan tinggi) melakukan pemotongan sebenarnya dengan kecepatan hingga 60 m/s
- Roda pengatur (lebih kecil, dimiringkan 1 hingga 6 derajat) mengontrol kecepatan putaran bagian dan laju umpan aksial
Dengan memiringkan roda pengatur, bagian tersebut secara bersamaan diputar dan didorong melalui mesin secara aksial — sebuah metode yang disebut penggilingan "through-feed". Penggiling tanpa pusat produksi dapat memproses lebih dari 1.000 bagian silinder kecil per jam tanpa operator memuat/membongkar antar bagian.
Hal ini menjadikan penggilingan tanpa pusat sebagai proses standar untuk komponen bervolume tinggi seperti batang katup otomotif (toleransi /- 0,003 mm pada diameter 6 mm) dan roller bantalan.
Kontrol Proses
Parameter Penting Yang Mengatur Kinerja Penggilingan
Hasil penggilingan ditentukan oleh empat variabel proses yang saling berinteraksi. Mengabaikan salah satu diantaranya akan menyebabkan hasil akhir permukaan yang buruk, kesalahan dimensi, atau kerusakan akibat panas (terbakar).
Kecepatan Roda (Vs)
Kecepatan roda yang lebih tinggi berarti setiap butiran menghilangkan serpihan yang lebih tipis, mengurangi gaya pemotongan dan meningkatkan hasil akhir — namun meningkatkan produksi panas. Roda CBN beroperasi pada kecepatan 80 hingga 120 m/s dalam penggilingan kecepatan tinggi (HSG) karena alasan ini.
Kecepatan Benda Kerja (Vw)
Pergerakan benda kerja yang lebih cepat meningkatkan laju pelepasan material (MRR) namun meningkatkan beban chip. Rasio kecepatan Vs/Vw biasanya berkisar antara 60:1 hingga 120:1 dalam aplikasi penggilingan presisi.
Kedalaman Pemotongan (ae)
Lintasan seadanya dapat menggunakan ae = 0,05 mm; lintasan finishing gunakan 0,002 hingga 0,005 mm. Lintasan percikan (pengumpanan nol) di akhir siklus memungkinkan defleksi alat berat muncul kembali, sehingga meningkatkan akurasi dimensi.
Tingkat Penghapusan Material Spesifik (Q'w)
Dinyatakan dalam mm3/mm/s, ini adalah metrik produktivitas yang mengatur. Penggiling CNC modern mengoptimalkan Q'w secara real-time menggunakan pemantauan daya agar tetap berada di dekat ambang batas pembakaran tanpa melewatinya.
Tantangan Umum
Kerusakan Termal: Risiko yang Harus Ditangani Setiap Operasi Penggilingan
Penggilingan menghasilkan panas lokal yang hebat — hingga 1.500 derajatC pada zona kontak butiran-benda kerja dalam kasus ekstrim - hanya berlangsung mikrodetik per kontak butir. Jika panas tidak dapat hilang dengan cukup cepat, hal ini menyebabkan:
- Luka bakar akibat penggilingan — oksidasi permukaan, terlihat sebagai perubahan warna biru/coklat, menunjukkan perubahan mikrostruktur
- Tegangan tarik sisa — yang secara dramatis mengurangi umur kelelahan komponen baja yang diperkeras
- Pengerasan atau pelunakan kembali permukaan — mengubah profil kekerasan yang ingin dicapai oleh perlakuan panas
Mencegah kerusakan termal memerlukan kombinasi aplikasi cairan pendingin yang agresif (nozel bertekanan tinggi pada 50 hingga 80 bar di beberapa aplikasi ruang angkasa), pemilihan roda yang tepat (struktur terbuka untuk pemotongan bebas), dan tingkat penghilangan material yang konservatif pada lintasan akhir.
Analisis kebisingan Barkhausen dan difraksi sinar-X digunakan dalam industri yang kritis terhadap kualitas (bantalan, ruang angkasa) untuk memverifikasi secara non-destruktif bahwa permukaan tanah bebas dari tegangan tarik sisa setelah pemesinan.
Panduan Seleksi
Memilih Bahan Abrasif yang Tepat untuk Bahannya
Pemilihan roda adalah faktor terbesar dalam hal produktivitas dan kualitas permukaan. Bahan abrasif yang salah tidak hanya berkinerja buruk — tetapi juga dapat membakar atau meretakkan benda kerja.
| Tipe Abrasif | Terbaik Untuk | Hindari Aktif | Biaya Relatif |
| Aluminium Oksida (Al2O3) | Baja, baja berkecepatan tinggi, logam besi | Karbida, keramik | Rendah |
| Silikon Karbida (SiC) | Besi cor, non-besi, keramik, batu | Baja yang dikeraskan (bereaksi secara kimia) | Rendah-Medium |
| Boron Nitrida Kubik (CBN) | Baja yang dikeraskan (di atas 45 HRC), superalloy | Baja lunak, aluminium | Tinggi |
| berlian | Karbida, keramik, glass, composites | Baja (difusi karbon menyebabkan keausan cepat) | Sangat Tinggi |
Teknologi Modern
Bagaimana Kontrol CNC Mengubah Presisi Gerinda
Mesin gerinda CNC modern mengintegrasikan umpan balik loop tertutup yang tidak dapat ditandingi oleh mesin konvensional. Teknologi utama meliputi:
- Pengukuran dalam proses — probe udara atau kontak mengukur diameter benda kerja saat penggilingan aktif, menyesuaikan pengumpanan secara otomatis untuk mencapai dimensi target dalam 0,001 mm
- Sensor emisi akustik — mendeteksi sinyal frekuensi tinggi saat roda pertama kali bersentuhan dengan benda kerja atau meja rias, menghilangkan waktu penggilingan udara dan mendeteksi kerusakan roda
- Kontrol laju gerak makan adaptif — pemantauan daya spindel mengembalikan data ke CNC untuk mempertahankan tingkat penghilangan material yang konstan seiring keausan roda
- Penyeimbangan roda otomatis — penyeimbang dinamis di dalam flensa roda memperbaiki ketidakseimbangan secara real time, mengurangi getaran di bawah 1 g pada kecepatan pengoperasian
Penggiling silinder CNC modern dapat menyelesaikan siklus penggilingan poros dalam waktu kurang dari 90 detik dengan nilai Cpk di atas 1,67 — kemampuan proses yang tidak dapat didekati oleh penggilingan manual mode batch.
Panduan Praktis
Apa yang Harus Diperiksa Operator Sebelum Setiap Penggilingan Dijalankan
Bahkan mesin terbaik sekalipun akan menghasilkan skrap jika pemeriksaan pra-operasi dilewati. Daftar periksa berikut mencakup hal-hal yang berdampak paling besar:
- Lakukan a tes cincin pada roda gerinda — warna metalik bening menunjukkan tidak ada retakan; bunyi gedebuk berarti roda harus dibuang
- Verifikasi roda Peringkat RPM melebihi kecepatan maksimum spindel dengan margin keamanan minimal 25%
- Periksa cairan pendingin konsentrasi dan laju aliran sebelum memulai — cairan pendingin yang terdegradasi menyebabkan luka bakar bahkan pada parameter konservatif
- Dandani rodanya pada awal setiap pekerjaan baru atau setelah waktu idle lebih dari 30 menit untuk mengembalikan ketajaman pemotongan
- Konfirmasikan benda kerja memperbaiki kekakuan — benda kerja yang bergetar menyebabkan tanda obrolan pada frekuensi 500 hingga 2.000 Hz, sehingga merusak permukaan akhir
- Periksa pelindung percikan dan pelindung roda — percikan api dapat merambat sejauh 3 hingga 5 meter, dan pecahan roda pada kecepatan pengoperasian merupakan proyektil yang mematikan


