 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggris)


 En
Untuk menggunakan mesin gerinda silinder CNC, Anda perlu menjepit benda kerja terlebih dahulu dan menyetel pahatnya. Kemudian, masukan atau panggil program pemesinan (G-code) ke dalam sistem CNC. Atur kecepatan roda gerinda, laju pengumpanan, dan sistem pendingin hidup/mati melalui panel kontrol. Terakhir, mulai mode siklus otomatis untuk penggilingan presisi. Operasi inti memastikan kesesuaian yang tepat antara sumbu benda kerja dan lintasan pergerakan roda gerinda untuk mencapai toleransi dimensi tingkat mikron dan persyaratan kekasaran permukaan.
Memahami Komponen Inti Mesin Gerinda Silinder CNC
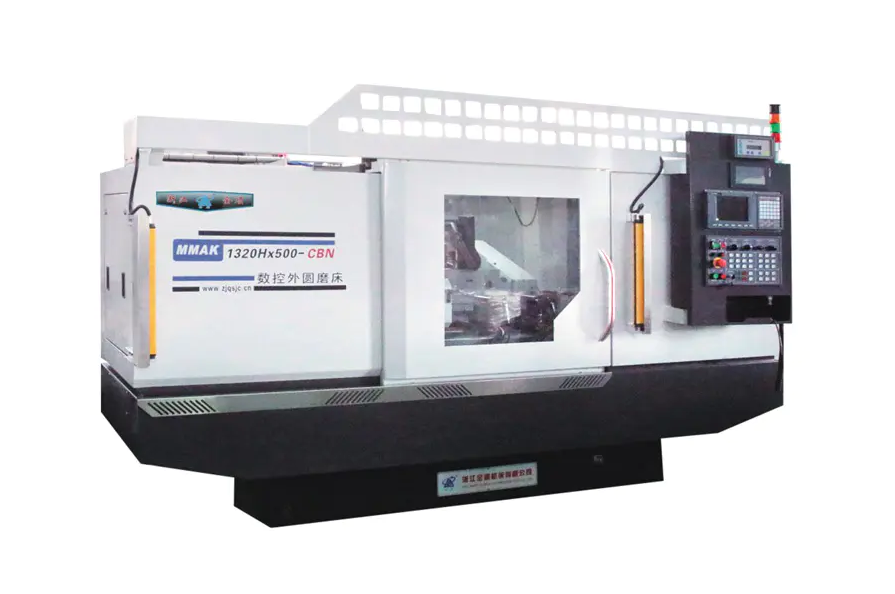
Sebelum mempelajari proses operasional, memahami struktur dasar peralatan penggilingan presisi sangatlah penting. SEBUAH Mesin penggiling silinder CNC terutama terdiri dari tempat tidur, headstock (menggerakkan putaran benda kerja), tailstock, kepala roda gerinda (memasang roda gerinda), dan sistem kontrol numerik CNC yang penting.
Sistem CNC: Bertanggung jawab untuk mengontrol keterkaitan antara sumbu X (pengumpanan roda gerinda) dan sumbu Z (gerakan memanjang meja).
Penggerak Servo: Memastikan stabilitas akurasi umpan, secara langsung mempengaruhi efek penggilingan silinder eksternal.
Prosedur Pengoperasian Terperinci untuk Mesin Penggiling Silinder CNC
1. Penyalaan dan Pengembalian Asal
Setelah dinyalakan, operasi "pengembalian nol" harus dilakukan. Hal ini memungkinkan mesin gerinda CNC menetapkan sistem koordinat mekanisnya, sehingga memastikan keakuratan mutlak jalur pemesinan berikutnya.
2. Penjepitan dan Penyelarasan Benda Kerja
Pilih penyangga lubang tengah atau penjepit chuck sesuai dengan bentuk benda kerja. Gunakan indikator dial untuk memeriksa runout radial benda kerja untuk memastikan kelancaran sumbu rotasi.
3. Pemrograman dan Input
Impor program pemesinan melalui input data manual (MDI) atau USB flash drive. Program tersebut harus mencakup:
- Pengaturan kecepatan linier roda gerinda
- Parameter umpan tersegmentasi untuk penggilingan kasar, penggilingan halus, dan penggilingan tanpa percikan
- Data kompensasi untuk membalut roda gerinda
4. Pengaturan Alat dan Pengaturan Koordinat Benda Kerja
Tentukan posisi acuan roda gerinda dan permukaan benda kerja dengan menggunakan tool setter atau metode “spark test”. Langkah ini menentukan keakuratan awal pemesinan CNC.
5. Pemesinan dan Pendinginan Otomatis
Jalankan nozel cairan pendingin (sejajarkan dengan titik penggilingan) dan klik "Siklus Mulai". Operator harus memantau proses penggilingan melalui pemantauan suara dan percikan api.
Elemen Inti untuk Meningkatkan Kualitas Permesinan pada Mesin Gerinda Silinder CNC
Mengandalkan program otomasi saja tidak cukup saat beroperasi Mesin penggiling silinder CNCs . Untuk mencapai pemesinan presisi sub-mikron, diperlukan optimasi mendalam dalam tiga dimensi: kondisi roda, kontrol deformasi termal, dan datum posisi.
1. Pembalutan yang Presisi dan Pemeliharaan Karakteristik Roda Gerinda
Struktur mikro roda gerinda secara langsung menentukan permukaan akhir penggilingan silinder eksternal. Meskipun sistem CNC dapat mengontrol pengumpanan, sistem ini tidak dapat secara otomatis mengubah kondisi roda gerinda yang tumpul.
Detail Teknis: Ketajaman meja rias berlian harus dijaga. Laju pemakanan memanjang selama pembalutan harus disesuaikan secara fleksibel sesuai dengan persyaratan penggilingan kasar dan penggilingan akhir—laju pemakanan yang lebih besar dapat digunakan untuk pembalutan kasar guna meningkatkan efisiensi pemotongan, sementara laju pemakanan yang sangat kecil diperlukan untuk penyelesaian guna menginduksi tepi gerinda mikro pada permukaan roda gerinda.
Nilai: Pembalutan yang teratur dan ilmiah secara efektif mencegah bekas obrolan di permukaan (garis bergelombang) dan secara signifikan mengurangi risiko luka bakar akibat gesekan.
2. Stabilitas Termal Dinamis dan Manajemen Pendingin
Penggilingan pada dasarnya adalah proses penghilangan energi tinggi yang menghasilkan panas penggilingan yang signifikan. Dalam peralatan penggilingan presisi, deformasi termal adalah "pembunuh tersembunyi" yang menyebabkan penyimpangan dimensi.
Detail Teknis: Cairan pendingin tidak hanya mendinginkan permukaan tetapi juga membersihkan serpihan gerinda dan mencegah penyumbatan roda. Sistem pendingin bersuhu konstan direkomendasikan untuk memastikan bahwa suhu cairan pendingin berfluktuasi selaras dengan suhu alas mesin. Pada saat yang sama, sudut nosel pendingin harus diarahkan secara tepat pada "area berbentuk baji" pada zona penggilingan untuk memaksimalkan pertukaran panas.
Nilai: Manajemen keseimbangan termal yang baik secara efektif mengontrol ekspansi termal radial benda kerja, memastikan konsistensi dimensi tetap dalam toleransi minimal selama pemesinan berkelanjutan pada sejumlah komponen.
3. Datum Fisik dan Integritas Lubang Tengah
Untuk Mesin penggiling silinder CNCs menggunakan penyangga tengah, lubang tengah benda kerja adalah datum geometri rotasinya.
Detail Teknis: Sebelum menjepit, lubang tengah di kedua ujung benda kerja harus diperiksa secara teliti apakah ada penyok, kerak oksida, atau serpihan. Disarankan untuk menggunakan pusat ground berpresisi tinggi dan mengoleskan gemuk khusus bertekanan tinggi ke permukaan kontak. Jika lubang tengah memiliki kesalahan geometrik 0,01 mm, setelah perbesaran rotasi, kesalahan yang tercermin dalam kebulatan benda kerja dapat meningkat secara eksponensial.
Nilai: Memastikan kebersihan dan kebulatan posisi referensi merupakan hal mendasar untuk mencapai koaksialitas tinggi dan kebulatan pemesinan tinggi, dan juga merupakan prasyarat untuk memaksimalkan pengulangan sistem CNC.
Tindakan Pencegahan Keamanan: Saat mengoperasikan peralatan penggilingan otomatis, peralatan pelindung yang sesuai harus dipakai. Dilarang keras membuka pintu pengaman saat roda gerinda berputar dengan kecepatan tinggi, dan roda gerinda harus diperiksa secara teratur apakah ada keretakan untuk mencegah risiko ledakan pada putaran kecepatan tinggi.
Penggunaan mesin gerinda silinder CNC yang mahir tidak hanya memerlukan pemahaman tentang pemrograman perangkat lunak, tetapi juga kepekaan terhadap perakitan mekanis dan parameter proses.


