 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggris)


 En
Saat membandingkan sistem penggilingan NC (Numerical Control) dan CNC (Computer Numerical Control), Penggiling silinder CNC mewakili lompatan yang menentukan dalam presisi, pengulangan, dan efisiensi produksi . Bagi pabrikan yang membutuhkan toleransi ketat—seringkali dalam kisaran ±0,001 mm—dan keluaran yang konsisten pada proses produksi bervolume tinggi, gerinda silinder CNC bukan sekadar peningkatan; mereka adalah tulang punggung operasional yang menjembatani kesenjangan antara sistem NC lama dan produksi modern yang sepenuhnya otomatis.
Memahami apa yang membedakan kedua teknologi ini—dan mengapa penggiling silinder CNC mempunyai peran penting—membantu para insinyur dan tim pengadaan mengambil keputusan yang tepat mengenai investasi peralatan dan desain proses.
NC vs CNC: Apa yang Sebenarnya Berbeda di Balik Terpal
Sistem NC beroperasi dari pita yang sudah dilubangi atau instruksi berurutan yang tetap. Setelah program dimuat, mesin menjalankannya tanpa umpan balik atau koreksi mandiri. Sebaliknya, sistem CNC menggunakan pengontrol berbasis mikroprosesor yang terus membaca, menyesuaikan, dan menyimpan program secara digital. Perbedaan arsitektur ini mempunyai konsekuensi praktis yang besar.
| Fitur | Sistem NC | Sistem CNC |
|---|---|---|
| Penyimpanan Program | Pita berlubang/urutan tetap | Memori digital (program tidak terbatas) |
| Umpan Balik Waktu Nyata | Tidak ada | Putaran umpan balik sensor berkelanjutan |
| Penyesuaian Parameter | Pemrograman ulang manual diperlukan | Pengeditan di layar dalam hitungan detik |
| Kontrol Sumbu | Biasanya 2 sumbu | 2 hingga 5 sumbu secara bersamaan |
| Pengulangan | ±0,01 mm tipikal | ±0,001 mm atau lebih baik |
| Ketergantungan Operator | Tinggi | Rendah hingga sedang |
Khususnya dalam penggilingan silindris, perbedaan-perbedaan ini diterjemahkan secara langsung ke dalam kualitas penyelesaian permukaan, akurasi dimensi, dan waktu pergantian—tiga metrik yang menentukan profitabilitas dalam manufaktur presisi.
Mengapa Penggiling Silinder CNC Menempati Jalan Tengah yang Kritis
Penggiling silinder CNC berada di persimpangan antara kerajinan manual presisi tinggi dan jalur produksi yang sepenuhnya otomatis. Mereka cukup canggih untuk menangani geometri yang kompleks—penggerindaan lancip, poros multi-diameter, bentuk ulir—namun cukup fleksibel untuk diprogram ulang untuk benda kerja baru dalam hitungan menit, bukan jam.
Fleksibilitas ini adalah nilai penentunya. Pertimbangkan bengkel kerja yang memproduksi poros luar angkasa dalam jumlah 50 hingga 200 unit. Penggiling NC memerlukan konfigurasi ulang fisik dan mungkin teknisi pengaturan yang terampil untuk setiap nomor komponen baru. Penggiling silinder CNC mengambil program yang disimpan, menjalankan siklus penggantian roda otomatis, dan memulai produksi— mengurangi waktu penyiapan dari 2–4 jam menjadi kurang dari 30 menit dalam banyak aplikasi dunia nyata.
Kemampuan Proses Utama yang Tidak Dapat Ditandingi oleh NC
- Pengukuran dalam proses: Pengukuran aktif selama penggilingan memungkinkan pengontrol secara otomatis mengkompensasi keausan roda, menjaga diameter dalam toleransi tanpa campur tangan operator.
- Ganti roda otomatis: Pengontrol CNC menjalankan rutinitas pembalutan pada interval yang diprogram, memastikan geometri roda dan penyelesaian permukaan yang konsisten selama proses produksi.
- Siklus penggilingan multi-langkah: Lintasan kasar, setengah jadi, dan selesai dengan laju pengumpanan berbeda dapat diprogram sebagai satu siklus otomatis, yang mengoptimalkan laju pembuangan material dan kualitas permukaan akhir.
- Penggilingan kontur yang rumit: Interpolasi sumbu X dan Z secara bersamaan memungkinkan produksi permukaan melengkung atau berprofil yang secara geometris tidak mungkin dilakukan pada mesin NC standar.
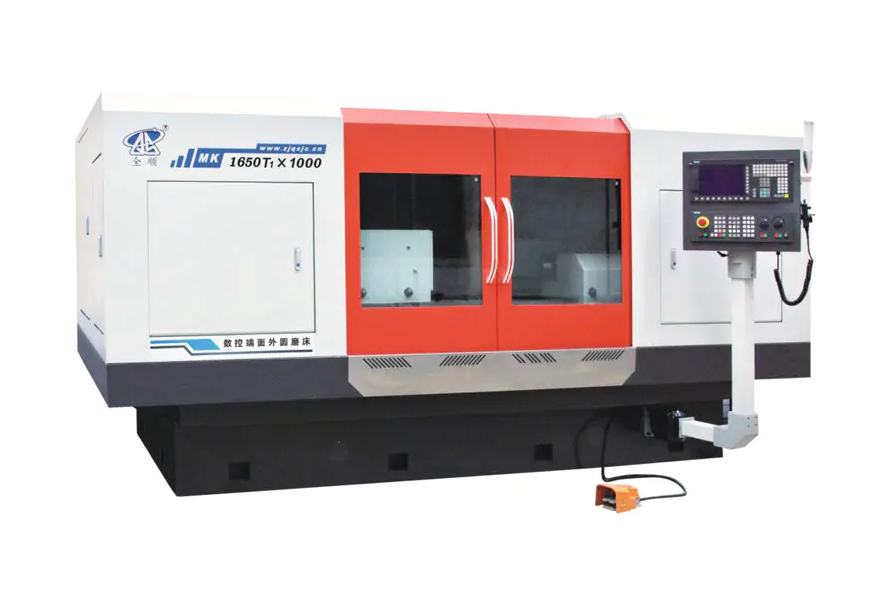
Tolok Ukur Presisi: Apa Penggilingan Silinder CNC Sebenarnya Mencapai
Presisi bukanlah klaim abstrak—hal ini dapat diukur, dan angkanya penting ketika menentukan komponen bantalan, silinder hidrolik, kotak roda gigi, atau poros turbin.
- Toleransi dimensi: Penggiling silinder CNC tingkat produksi secara rutin mencapai toleransi diameter IT5 (kira-kira ±0,001 mm pada poros 50 mm), dengan sistem kelas atas mencapai IT4 atau IT3 dalam lingkungan terkendali.
- Permukaan akhir: Nilai Ra 0,2–0,4 µm merupakan standar dalam penggilingan akhir; dengan roda berbutir halus dan parameter terkontrol, Ra di bawah 0,1 µm dapat dicapai.
- Kebulatan: Sistem CNC dengan spindel kepala kerja hidrostatis dapat mencapai kesalahan kebulatan di bawah 0,2 µm—penting untuk penggilingan bearing race.
- Silinderitas: Pada panjang benda kerja 500 mm, deviasi silinder sebesar 1–3 µm dapat dicapai dengan kalibrasi mesin dan kompensasi termal yang tepat.
Sebagai perbandingan, gerinda silinder NC biasanya memberikan toleransi pada kisaran IT7–IT6, yang memadai untuk komponen mekanis umum namun tidak cukup untuk bantalan presisi, komponen injeksi bahan bakar, atau poros perangkat medis.
Industri Dimana Penggiling Silinder CNC Tidak Dapat Dinegosiasikan
Beberapa sektor bergantung pada penggilingan silinder CNC sebagai langkah proses yang penting, bukan kenyamanan:
Komponen Drivetrain Otomotif
Poros bubungan, poros engkol, poros transmisi, dan cincin sensor ABS memerlukan penggilingan hingga IT5 atau lebih baik, dengan penyelesaian permukaan di bawah 0,4 µm Ra. Pemasok otomotif bervolume tinggi biasanya menjalankan penggiling silinder CNC dalam sel otomatis, sehingga mencapai waktu siklus di bawah 90 detik per bagian untuk poros berdiameter sedang.
Dirgantara dan Pertahanan
Aktuator roda pendaratan, bentuk akar bilah turbin, dan spool katup hidraulik memerlukan presisi ekstrem dan kemampuan penelusuran proses penuh. Sistem CNC menyediakan jejak audit digital—mencatat laju pengumpanan aktual, interval ganti, dan data pengukuran dalam proses—yang diperlukan oleh standar kualitas ruang angkasa.
Manufaktur Bantalan
Penggilingan cincin bagian dalam dan luar untuk bantalan presisi (kelas ABEC 5, 7, dan 9) mungkin merupakan aplikasi yang paling menuntut untuk penggilingan silinder. Bearing ABEC 7 memerlukan kebulatan dalam 2,5 µm dan toleransi diameter ±2,5 µm—hanya dapat dicapai dengan sistem CNC yang dilengkapi dengan pengukur aktif dan dasar mesin peredam getaran.
Manufaktur Alat Kesehatan
Poros instrumen bedah, batang implan ortopedi, dan komponen handpiece gigi dibuat dari paduan titanium dan baja tahan karat hingga toleransi ±0,005 mm atau lebih ketat. Persyaratan biokompatibilitas juga menuntut permukaan yang bebas duri dan gores—hasil yang sepenuhnya bergantung pada parameter penggilingan CNC yang presisi dan dapat diulang.
Penggiling Silinder CNC Konfigurasi: Mencocokkan Jenis Mesin dengan Aplikasi
Tidak semua penggiling silinder CNC memiliki tujuan yang sama. Konfigurasi utama masing-masing menargetkan geometri benda kerja dan skenario produksi tertentu:
| Tipe Mesin | Jenis Benda Kerja | Aplikasi Khas |
|---|---|---|
| Penggiling OD/ID Universal | Diameter luar dan dalam | Toko pekerjaan, prototipe, produksi campuran |
| Penggiling CNC Tanpa Pusat | Batangan, pin, rol (tidak perlu bagian tengah) | Tinggi-volume pin and roller production |
| Penggiling Poros Bubungan/Poros Engkol CNC | Poros multi-lobus atau eksentrik | Komponen mesin otomotif |
| Penggiling Benang CNC | Poros berulir, sekrup timah | Sekrup timah presisi, poros sekrup bola |
| Penggiling Terjun CNC | Fitur pendek dengan diameter spesifik | Bantalan kursi, penggilingan jurnal |
Memilih konfigurasi yang salah—misalnya, menggunakan penggiling OD universal untuk aplikasi camshaft volume tinggi—menghasilkan waktu siklus dua hingga tiga kali lebih lama dibandingkan penggiling camshaft CNC khusus dengan interpolasi sumbu C.
Faktor Operasional Penting Yang Menentukan Hasil Penggilingan CNC
Memiliki penggiling silinder CNC tidak secara otomatis menjamin presisi. Beberapa variabel operasional harus dikelola untuk mengekstrak kemampuan penuh alat berat:
Stabilitas Termal
Penggilingan menghasilkan panas yang menyebabkan benda kerja dan rangka mesin mengembang. Perubahan suhu hanya 1°C pada poros baja dengan panjang 300 mm menyebabkan perubahan dimensi sekitar 3,5 µm. Penggiling CNC yang digunakan untuk pekerjaan sub-mikron memerlukan cairan pendingin yang dikontrol suhu, protokol pemanasan mesin selama 30–60 menit, dan ruang penggilingan dengan pengontrol suhu pada suhu 20°C ±0,5°C.
Pemilihan dan Pembalutan Roda
Spesifikasi abrasif—jenis butiran, ukuran butiran, kekerasan ikatan, dan struktur—harus sesuai dengan material benda kerja, hasil akhir yang diperlukan, dan kecepatan pelepasan. Roda yang tidak cocok pada mesin CNC menghasilkan hasil buruk yang sama seperti pada mesin NC. Parameter ganti roda (lead, depth, overlap ratio) yang diprogram ke dalam siklus CNC sama pentingnya dengan parameter penggilingan itu sendiri.
Kepemilikan dan Penyelarasan
Penggilingan antar-pusat memerlukan penggerindaan yang benar dan penyelarasan pusat-pusat mati. Runout yang hanya 5 µm pada bagian tengah dapat menyebabkan kesalahan kebulatan pada bagian akhir. Sandaran stabil untuk benda kerja yang panjang harus diposisikan dan disetel dengan benar, karena kontrol CNC tidak dapat mengimbangi ketidaksejajaran mekanis pada pengaturan penahan kerja.
Integrasi Pengukuran Dalam Proses
Penggiling silinder CNC modern yang dilengkapi dengan pengukur udara atau kontak mengukur diameter benda kerja saat menggiling. Pengukur ini menyalurkan data real-time ke pengontrol, yang secara otomatis menyesuaikan pengumpanan untuk mengkompensasi keausan roda. Tanpa putaran umpan balik ini, operator harus melakukan pengukuran dan penyeimbangan manual—yang memperkenalkan kembali variabilitas manusia yang dirancang untuk dihilangkan oleh sistem CNC.
Saat NC Grinding Masih Masuk Akal
Meskipun sistem CNC memiliki keunggulan yang jelas, penggilingan silinder NC tetap dapat diterapkan secara sah dalam konteks tertentu:
- Produksi sederhana dan berdedikasi: Produksi komponen tunggal dan bervolume tinggi dari bagian yang sederhana secara geometris (misalnya, pin silinder polos dengan toleransi IT7) mungkin tidak membenarkan biaya dan kompleksitas peralatan CNC yang lebih tinggi.
- Bengkel perawatan beranggaran rendah: Fasilitas yang sesekali melakukan rekondisi internal terhadap poros yang aus, dengan toleransi ±0,01–0,02 mm dapat diterima, dapat mengoperasikan penggiling NC secara efektif.
- Wilayah dengan keahlian CNC terbatas: Di beberapa lingkungan manufaktur, mesin NC lebih disukai karena mengandalkan keterampilan mekanik dibandingkan pengetahuan pemrograman—walaupun hal ini semakin jarang dipertimbangkan karena pelatihan operator CNC sudah dapat diakses secara luas.
Untuk aplikasi apa pun yang memerlukan toleransi yang lebih ketat daripada IT6, geometri kompleks, varian beberapa komponen, atau kemampuan penelusuran proses yang terdokumentasi, penggilingan NC secara fungsional tidak memadai—bukan alternatif yang menghemat biaya.
Integrasi dengan Ekosistem Manufaktur Modern
Penggiling silinder CNC semakin berfungsi bukan sebagai mesin yang berdiri sendiri namun sebagai simpul jaringan dalam lingkungan manufaktur digital. Kemampuan integrasi ini tidak ada pada sistem NC dan mewakili dimensi lain dari kesenjangan teknologi:
- Konektivitas DNC (Kontrol Numerik Langsung): Program ditransmisikan dari server pusat ke pengontrol mesin, menghilangkan pemuatan program secara manual dan mengurangi risiko penggunaan program bagian yang ketinggalan jaman.
- Ekspor data SPC: Pengukuran pengukur selama proses dicatat dan diekspor ke perangkat lunak kontrol proses statistik, memungkinkan pemantauan Cpk secara real-time dan deteksi dini penyimpangan proses—sebelum komponen yang berada di luar toleransi diproduksi.
- Integrasi robot: Penggiling CNC dengan antarmuka komunikasi terstandar (OPC-UA, MTConnect) dapat diintegrasikan ke dalam sel bongkar/muat otomatis, sehingga memungkinkan operasi penggilingan mati lampu selama off-shift.
- Pemeliharaan prediktif: Sensor getaran dan pemantauan beban spindel memasukkan data ke platform analitik yang memprediksi masalah kaca roda, keausan bantalan, atau sistem cairan pendingin sebelum menyebabkan kerusakan atau kerusakan mesin.
Sel penggilingan silinder CNC yang terintegrasi penuh dapat mengurangi tingkat scrap sebesar 60–80% dibandingkan dengan proses NC yang bergantung pada operator , berdasarkan studi kasus yang terdokumentasi di lingkungan pemasok otomotif di mana nilai Cpk meningkat dari di bawah 1,0 menjadi di atas 1,67 setelah beralih ke CNC dengan pengukuran aktif.
Memilih a Penggiling Silinder CNC : Daftar Periksa Spesifikasi Praktis
Saat mengevaluasi penggiling silinder CNC untuk aplikasi tertentu, parameter spesifikasi berikut harus diverifikasi terhadap persyaratan produksi:
- Panjang penggilingan dan diameter ayunan: Pastikan kapasitas mesin mencakup dimensi benda kerja maksimum dengan margin.
- Akurasi spindel workhead dan tailstock: Minta spesifikasi runout; aplikasi presisi memerlukan runout spindel di bawah 1 µm.
- Jumlah sumbu CNC: Dua sumbu (X, Z) mencakup sebagian besar pekerjaan silinder; tambahkan sumbu C untuk bentuk tidak bulat, sumbu B untuk putaran sambungan gerinda internal.
- Konfigurasi kepala roda: Kepala roda tunggal, ganda, atau multi-roda memengaruhi fleksibilitas; kepala kembar memungkinkan penggilingan OD dan ID secara bersamaan.
- Sistem pengukuran: Pengukuran udara dalam proses lebih disukai untuk presisi; pengukuran pasca-proses dengan umpan balik offset otomatis adalah minimum untuk operasi tanpa awak.
- Platform pengontrol: Verifikasi ketersediaan siklus penggilingan khusus aplikasi (osilasi, terjun, lintasan) dan kompatibilitas dengan sistem DNC pabrik.
- Filtrasi sistem pendingin: Penggilingan butiran halus untuk Ra di bawah 0,2 µm memerlukan cairan pendingin yang disaring hingga 10 µm atau lebih halus untuk mencegah permukaan tergores akibat partikel abrasif.


