 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggris)


 En
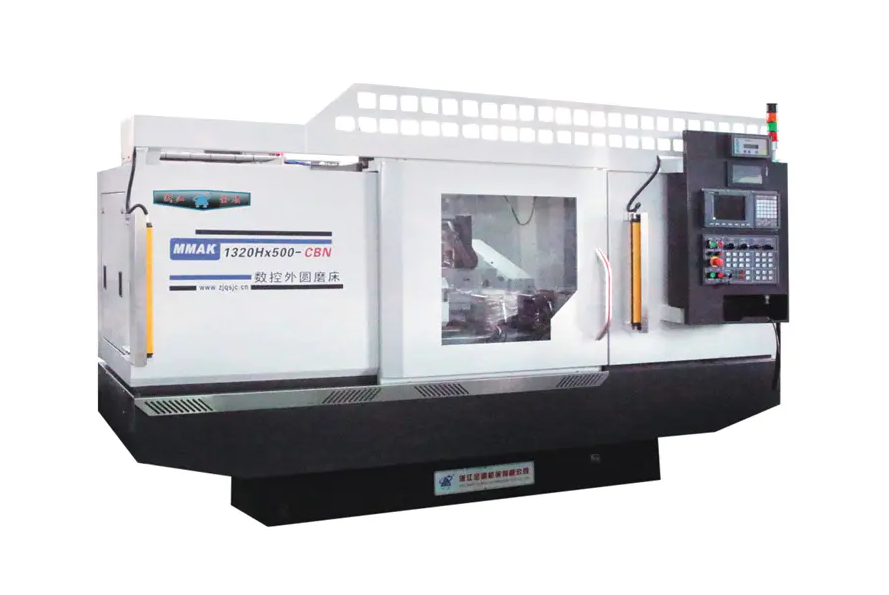
Saat mengevaluasi a Penggiling silinder CNC , fitur yang paling penting untuk diprioritaskan adalah akurasi posisi sub-mikron, kekakuan mesin statis dan dinamis, dan sistem kontrol CNC yang canggih mampu mengelola interpolasi yang kompleks. SEBUAHlat berat berperforma tinggi harus menghasilkan permukaan akhir (Ra) serendah 0,1 m hingga 0,4 m secara konsisten sambil mempertahankan toleransi dimensi yang ketat, sering kali dalam batas tertentu ±0,001mm . Selain spesifikasi dasar, integrasi skala umpan balik resolusi tinggi, pengecoran yang stabil secara termal, dan pemrograman percakapan yang intuitif menentukan perbedaan antara penggiling standar dan aset produksi presisi tinggi.
Integritas Struktural dan Stabilitas Termal
Fondasi dari setiap operasi penggilingan presisi adalah alas mesin. Tanpa dasar yang stabil, semua kompensasi elektronik hanyalah “pembalut” untuk kelemahan mekanis.
Karakteristik Redaman Basis
Modern Penggiling silinder CNCs sering memanfaatkan Granitan® (beton polimer) atau besi cor Meehanite bermutu tinggi . Beton polimer menawarkan hingga Peredam getaran 10 kali lebih baik daripada besi cor kelabu tradisional, yang penting untuk mencapai hasil akhir cermin dan memperpanjang umur roda. Getaran selama proses penggilingan menyebabkan timbulnya noda, yang merupakan penyebab utama penolakan suku cadang di industri berpresisi tinggi seperti manufaktur dirgantara atau medis.
Kontrol Perpindahan Termal
Penggilingan menghasilkan panas yang signifikan. Fitur utama yang harus dicari adalah a desain simetris tempat tidur mesin dan headstock. Hal ini memastikan bahwa setiap ekspansi termal terjadi secara seragam, meminimalkan dampak pada penyelarasan garis tengah. Selanjutnya, carilah mesin yang memiliki fitur tersebut sistem pendingin dingin yang bersirkulasi melalui rumah spindel dan alas untuk menjaga suhu pengoperasian konstan di dalamnya ±0,5°C dari lingkungan sekitar.
Sistem Spindel Presisi Tinggi
Spindel kepala roda merupakan jantung dari mesin gerinda. Akurasi rotasinya secara langsung menentukan kebulatan dan kualitas permukaan benda kerja.
Bantalan Elemen Hidrostatik vs. Bergulir
Anda harus memutuskan antara bantalan hidrostatik dan bantalan anti-gesekan (bergulir) presisi tinggi. Spindel hidrostatik apung poros di atas lapisan tipis minyak, sehingga menghasilkan nol kontak logam-ke-logam dan kehidupan yang hampir tak terbatas. Mereka menawarkan akurasi runout yang luar biasa (seringkali kurang dari 0,0001 mm ). Sebaliknya, bantalan bola keramik presisi tinggi lebih disukai untuk aplikasi kecepatan tinggi yang mengutamakan kekakuan dan kemudahan perawatan.
Fleksibilitas Kepala Kerja
Fitur utama untuk universal Penggiling silinder CNCs adalah a kepala kerja berputar (sumbu B) . Carilah workhead yang didorong oleh motor penggerak langsung . Penggerak langsung menghilangkan reaksi balik dari roda gigi atau sabuk, memungkinkan interpolasi sumbu C resolusi tinggi. Hal ini penting untuk penggilingan "tidak bulat" (misalnya bubungan, pelubang, atau poros eksentrik).
| Fitur | Bantalan Hidrostatis | Bantalan Bergulir Presisi |
|---|---|---|
| Akurasi Kehabisan | <0,1 mikron | 0,5 - 1,0 mikron |
| Peredam Getaran | Luar biasa | Sedang |
| Pemeliharaan | Rendah (Tanpa Keausan) | Diperlukan Penggantian |
Perangkat Lunak Kontrol dan Pemrograman CNC
Kecerdasan mesin terletak pada sistem kendalinya. Penggiling hanya mampu jika perangkat lunak yang menggerakkannya.
Antarmuka Percakapan
Fitur penggiling CNC tingkat lanjut antarmuka pemrograman percakapan . Hal ini memungkinkan operator memasukkan dimensi komponen, jenis material, dan hasil akhir yang diinginkan langsung ke GUI tanpa perlu menulis kode G manual. Hal ini mengurangi waktu pengaturan hingga 50% untuk bagian yang kompleks. Carilah perangkat lunak yang menyertakan bawaan pemantauan tabrakan untuk melindungi spindel dan benda kerja yang mahal selama pengoperasian awal.
Teknologi Motor Linier
Untuk aplikasi dengan dinamika tinggi, motor linier pada sumbu X dan Z lebih unggul dari sekrup bola tradisional. Motor linier memberikan tingkat akselerasi yang lebih tinggi dan menghilangkan reaksi mekanis. Saat dipasangkan dengan timbangan kaca resolusi tinggi (misalnya, resolusi 0,05 μm ), mesin dapat mencapai kemampuan pengulangan posisi yang tidak dapat ditandingi oleh sekrup bola dalam jangka waktu penggunaan yang lama.
Pembalutan Otomatis dan Pengukuran Dalam Proses
Untuk mencapai produksi massal yang konsisten, penggiling silinder CNC harus mampu mengkompensasi keausan roda dan varians komponen secara otomatis.
- Ganti Roda Otomatis: CNC harus mengontrol siklus dressing, menggunakan cakram berlian atau meja rias satu titik. Sistem canggih meliputi Sensor Emisi Akustik (AE). yang mendeteksi "sentuhan pertama" antara meja rias dan roda, meminimalkan jumlah bahan abrasif yang dihilangkan dan memperpanjang umur roda.
- Pengukuran Dalam Proses: Probe pengukuran atau pengukur "jump-on" memungkinkan CNC mengukur bagian tersebut saat sedang digiling . Sistem secara otomatis menyesuaikan umpan penggilingan akhir berdasarkan data real-time untuk mengkompensasi penyimpangan termal atau defleksi roda, memastikan setiap bagian dalam satu batch identik.
- Kontrol Kesenjangan: Fitur ini menggunakan sensor AE untuk mendeteksi kapan roda akan menyentuh benda kerja, memungkinkan alat berat beralih dari pendekatan cepat ke pengumpanan halus secara instan, menghilangkan "penggilingan udara" dan mengurangi waktu siklus sebesar 10% hingga 20% .
Konfigurasi Multi-Roda dan Kemampuan Universal
Fleksibilitas adalah tren utama di dunia Penggilingan silinder CNC , terutama untuk bengkel kerja yang menangani beragam geometri komponen.
Kepala Roda Menara
Carilah mesin yang dilengkapi dengan kepala roda putar otomatis (Turret) . Menara ini dapat menampung beberapa roda—misalnya, satu untuk penggerindaan eksternal, satu untuk penggerindaan internal, dan yang ketiga untuk penggerindaan muka. Sebuah dikendalikan CNC Menara sumbu B dapat berputar ke posisi yang diperlukan dengan kemampuan pengulangan yang tinggi (misalnya, ±1 detik busur ), memungkinkan suatu bagian diselesaikan seluruhnya dalam a pengaturan tunggal . Ini menghilangkan kesalahan yang terjadi saat menjepit ulang suatu bagian.
Lampiran Penggilingan Internal
Bahkan jika fokus utama Anda adalah penggilingan OD (Diameter Luar), memiliki ayunan ke bawah atau pemasangan turret Spindel Penggilingan Internal (ID). adalah a significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Fitur Lingkungan dan Keselamatan
Penggilingan berkecepatan tinggi menciptakan kabut halus dan potensi bahaya yang harus dikelola oleh desain mesin.
- Penutup Penuh: Penggiling CNC berkualitas tinggi harus tertutup sepenuhnya untuk menampung semprotan cairan pendingin dan debu penggilingan. Hal ini bukan hanya untuk kebersihan; itu penting untuk sistem ekstraksi kabut terintegrasi untuk bekerja secara efektif.
- Sistem Pemadam Kebakaran: Jika Anda menggunakan cairan pendingin berbahan dasar oli untuk penyelesaian akhir berpresisi tinggi, gunakan cairan pendingin terintegrasi CO2 atau sistem pencegah kebakaran kimia kering adalah a mandatory safety feature.
- Pemuatan Ergonomis: Untuk pemuatan manual atau semi-otomatis, ketinggian meja dan jarak pintu harus memungkinkan akses yang mudah. Untuk produksi yang sepenuhnya otomatis, mesinnya seharusnya "siap robot" dengan antarmuka standar (misalnya, Profibus atau Ethernet) dan pintu otomatis.
Daftar Periksa Akhir untuk Seleksi
Saat menyelesaikan pilihan Anda, verifikasi spesifikasi berikut dengan persyaratan suku cadang Anda yang paling menuntut:
- Jarak Maks Antar Pusat: Pastikan buffer 20% pada bagian terpanjang Anda.
- Ayunkan Di Atas Meja: Periksa apakah bagian berdiameter terbesar ditambah jarak bebas untuk pengukur terpasang dengan nyaman.
- Diameter Roda: Roda yang lebih besar (misalnya 500 mm) bertahan lebih lama dan menjaga kecepatan permukaan lebih baik dibandingkan roda yang lebih kecil.
- Resolusi CNC: Carilah 0,0001 mm peningkatan kemampuan dalam perangkat lunak kontrol.
- Desain Tailstock: A tailstock yang dapat disetel dengan baik (untuk koreksi lancip) sangat penting untuk akurasi poros panjang.


