 0086-15068518279 (Cina)/001-5416026691 (Bahasa Inggris)


 En
Prosedur operasi untuk a mesin penggiling silinder terutama mencakup enam langkah: persiapan benda kerja, inspeksi peralatan mesin, pemasangan dan penyesuaian roda gerinda, penggilingan, pengukuran dan koreksi, serta pembersihan dan pemeliharaan. Selama pengoperasian, tindakan pencegahan terutama mencakup pengoperasian yang aman, mencegah kerusakan benda kerja, menjaga akurasi penggilingan, dan perawatan rutin. Secara khusus, sebelum memulai mesin gerinda silindris, operator harus memeriksa apakah sistem pelumasan mesin dan sistem kelistrikan mesin normal, memastikan roda gerinda terpasang dengan aman, dan menyesuaikan kecepatan penggilingan dan laju pengumpanan. Selama pemrosesan, prinsip penggilingan bertahap dan pengukuran berulang harus diikuti untuk memastikan keakuratan dimensi dan permukaan benda kerja. Setelah penggilingan, peralatan mesin, roda gerinda, dan meja kerja harus segera dibersihkan untuk mencegah serbuk besi dan debu mempengaruhi proses selanjutnya.
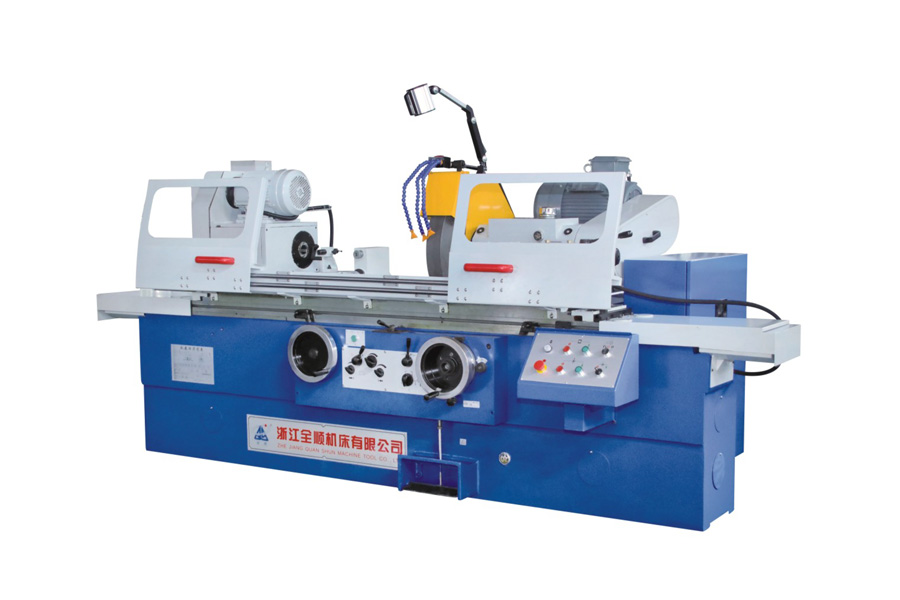
Prosedur Pengoperasian Terperinci untuk Mesin Gerinda Silinder
Persiapan Benda Kerja
Sebelum diproses dengan mesin gerinda silindris, benda kerja harus dibersihkan secara menyeluruh, menghilangkan gerinda dan noda minyak. Untuk bagian poros yang presisi, perlu juga dilakukan pemeriksaan terhadap cacat lentur atau permukaan.
Inspeksi Alat Mesin
Sebelum menghidupkan mesin, pastikan sistem pelumasan, sistem pendingin, jalur pemandu, dan sekrup utama dalam kondisi normal. Untuk mesin gerinda silinder CNC juga perlu dilakukan pengecekan apakah input program sudah benar.
Pemasangan dan Penyetelan Roda Gerinda
Roda gerinda merupakan komponen inti dari mesin gerinda berbentuk silinder. Selama pengoperasian, penting untuk memastikan keseimbangan roda gerinda dan menyesuaikan jarak antara roda gerinda dan benda kerja untuk menghindari penggilingan berlebihan dan kerusakan pada permukaan mesin.
Proses Penggilingan
Pilih kecepatan dan laju pengumpanan yang sesuai dengan kebutuhan pemesinan, dan proses benda kerja selangkah demi selangkah menggunakan metode penggilingan kasar – penggilingan setengah jadi – penggilingan akhir. Selama proses penggilingan, operator harus terus memantau suhu benda kerja untuk menghindari deformasi termal yang mempengaruhi keakuratan pemesinan.
Pengukuran dan Koreksi
Gunakan alat pengukur presisi untuk mengukur dimensi dan kebulatan benda kerja secara teratur, dan segera perbaiki penyimpangan apa pun. Mesin gerinda silinder presisi dapat mencapai koreksi otomatis melalui sistem CNC, meningkatkan efisiensi dan akurasi.
Pembersihan dan Pemeliharaan
Setelah setiap operasi pemesinan, perkakas mesin, roda gerinda, dan permukaan benda kerja harus dibersihkan. Pada saat yang sama, periksa level oli pelumas dan kondisi cairan pendingin untuk memastikan kelancaran pengoperasian pemesinan berikutnya.
Tindakan Pencegahan Pengoperasian Mesin Gerinda Silinder
Pengoperasian yang Aman: Operator harus mengenakan sarung tangan dan kacamata pelindung untuk mencegah cedera akibat cipratan roda gerinda dan benda kerja.
Kontrol kedalaman penggerindaan: Hindari penggerindaan terlalu dalam dalam satu kali lintasan, karena dapat merusak roda gerinda atau merusak bentuk benda kerja.
Perawatan rutin: Periksa keseimbangan roda gerinda, keausan jalur pemandu peralatan mesin, dan sistem pelumasan secara teratur untuk memperpanjang masa pakai gerinda silinder.
Jaga kebersihan lingkungan: Jaga kebersihan area sekitar penggiling; serbuk besi dan debu dapat mempengaruhi akurasi mesin.
Menguasai prosedur pengoperasian dan tindakan pencegahan untuk mesin penggiling silinder s adalah kunci untuk memastikan efisiensi dan akurasi pemrosesan. Baik itu penggiling silinder manual konvensional atau penggiling silinder CNC, mengikuti alur proses secara ketat dan merawat mesin secara teratur dapat memperpanjang umur mesin secara signifikan dan meningkatkan kualitas pemrosesan. Melalui pengoperasian yang tepat dan pemeliharaan ilmiah, penggiling silinder dapat memaksimalkan nilainya di berbagai bidang seperti suku cadang poros presisi, suku cadang otomotif, dan pembuatan cetakan.


